Qualiver
    Indicadores y OEE

    Formato OEE en Excel: disponibilidad, rendimiento y calidad

    Plantilla Excel de OEE por máquina y turno: registro de paros por causa, velocidades teóricas, cálculo automático de OEE y tablero con pareto de paros.

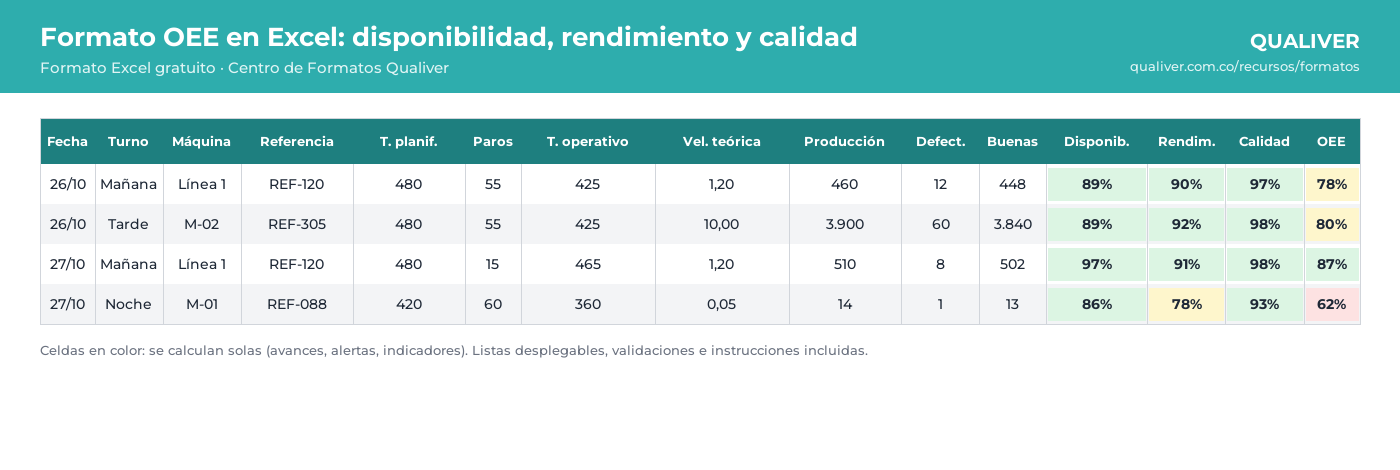
    Vista previa del formato Formato OEE en Excel: disponibilidad, rendimiento y calidad
    Ejemplo diligenciado. Los datos son ilustrativos.

    Para qué sirve

    El OEE responde tres preguntas: cuánto tiempo estuvo disponible la máquina, cuánto produjo frente a lo teórico y cuánto salió bien. Este formato lo calcula por máquina, turno y día a partir de tres datos de planta: minutos de paro, producción total y unidades defectuosas, y muestra en un tablero dónde está la mayor pérdida.

    Qué incluye el archivo

    • Velocidades: velocidad teórica (unidades por minuto) por referencia.
    • Registro OEE: fecha, turno, máquina, referencia, tiempo planificado, producción y defectuosas; paros, tiempo operativo, disponibilidad, rendimiento, calidad y OEE se calculan solos, con semáforo.
    • Paros: un paro por fila con causa y minutos; se suman al registro del mismo turno y máquina.
    • Tablero: OEE promedio global, OEE por máquina con gráfico y pareto de causas de paro.
    • Parámetros: máquinas, turnos y causas de paro.

    Cómo llenarlo paso a paso

    1. Escribe la velocidad teórica de cada referencia.
    2. Por turno registra tiempo planificado, producción total y defectuosas.
    3. Registra cada paro con su causa.
    4. Revisa el tablero: la máquina con menor OEE y la causa de paro con más minutos son la prioridad.

    Errores comunes

    • Usar como velocidad teórica la velocidad promedio real: el rendimiento siempre dará cerca del 100% y esconde las pérdidas.
    • No registrar los paros cortos (menos de 5 minutos): la disponibilidad se infla.
    • Contar el reproceso como producción buena.

    Descarga: Formato OEE en Excel: disponibilidad, rendimiento y calidad

    Te enviamos el enlace y, si quieres, te contamos cómo pasar de este formato a una app de planta. Sin spam.

    Preguntas frecuentes

    ¿Qué OEE es bueno?

    Un 85% se considera clase mundial. Muchas plantas que lo miden por primera vez parten entre 40% y 60%; lo importante es la tendencia y atacar la pérdida más grande.

    ¿Qué pasa si una máquina no tiene velocidad teórica?

    El rendimiento queda en blanco y el OEE no se calcula para esa fila. Usa la velocidad nominal del fabricante o la mejor velocidad sostenida que hayas medido.

    ¿Puedo calcular OEE por línea en lugar de por máquina?

    Sí: trata la línea como una máquina y usa la velocidad de salida de la línea (unidades por minuto del cuello de botella).

    ¿Cómo se calcula el OEE?

    OEE = Disponibilidad × Rendimiento × Calidad. Disponibilidad = tiempo operativo ÷ tiempo planificado. Rendimiento = producción real ÷ (tiempo operativo × velocidad teórica). Calidad = unidades buenas ÷ producción total. Ejemplo: 89% × 90% × 97% = 78%.

    ¿Qué datos necesito para calcular el OEE?

    Cuatro por turno y máquina: tiempo planificado en minutos, minutos de paro, producción total y unidades defectuosas, más la velocidad teórica de la referencia. Con eso el formato calcula las tres tasas y el OEE.

    Formatos relacionados

    Se usan junto con este formato en la misma planta.

    Llévalo a una app

    El formato en Excel ordena la información; la app la captura donde ocurre. Digitalizarlo significa que el operario registra desde el celular en el puesto, las listas y validaciones evitan errores de digitación, los paros quedan con hora real, y gerencia ve el indicador el mismo día sin que nadie consolide archivos.

    • Registro en el puesto, sin digitar al final del turno
    • Una sola versión del formato para toda la planta
    • Indicadores calculados solos, el mismo día
    • Historial y trazabilidad por orden, máquina y operario